Jinjiang Yunli Technology Co., Ltd е оборудвана с---модерни линии за екструдиране на каучук. Екструдирането на каучук е нашата ключова сила. Стандартна или персонализирана затворена{6}}клетъчна гъба и твърди гумени екструдирания с високо-качество се предлагат в непрекъснати дължини, сложни профилни форми и различни цветове по всяко време. Утвърдихме се в автомобилната индустрия и станахме предпочитан доставчик в областта на технологията на екструдираните каучукови изделия. Ние произвеждаме продукти за уплътняване на автомобилни каросерии, уплътнения и защитни ленти от EPDM (етилен пропилей диен мономер) и PVC (поливинилхлорид), които могат да бъдат подсилени с гъвкав сегментиран стоманен носител / гъвкав стоманен тел. Разполагаме с 4 екструзионни линии (микровълново втвърдяване/вулканизация + втвърдяване с горещ въздух/вулканизация) и 1 екструдираща линия за термопластичен вулканизат (TPV) (Co-екструдиран върху Slip-покритие, снаждане, ъглово формоване).

Екструдирани каучукови продукти, каучукови екструзии и профили:
|
Плътни гумени профили Гумени профили от гъба Двойни твърдомерни гумени профили Ко-екструдирани каучукови профили Гумено натискане-на декоративните уплътнения EPDM/PVC ръбове Лайсни за предно стъкло Фасадни профили Профили за защита на ръбове PVC протектори за ръбове Профили за уплътняване на прозорци Уплътнителни профили за врати |
Гумени U канали Захващайте-уплътнителни профили Профили на скоби Профили за остъкляване Само{0}}захващащи се уплътнения Самозалепващи-профили Стъклени канали Флокирани профили Гумени профили с покритие Гумени рамкови профили Индустриални гумени уплътнения EPDM гумени ленти |
Гумени шнурове Уплътнения със заваряване чрез заваряване Противопожарни ленти Само{0}}уплътняващи се гумени ленти Прозоречни канали П-екструдиране на ленти Е-екструдиране на ленти T-екструдиране на ленти Екструдиране на C канал Гумени уплътнения H канални екструзии Уплътнения от EPDM пяна |
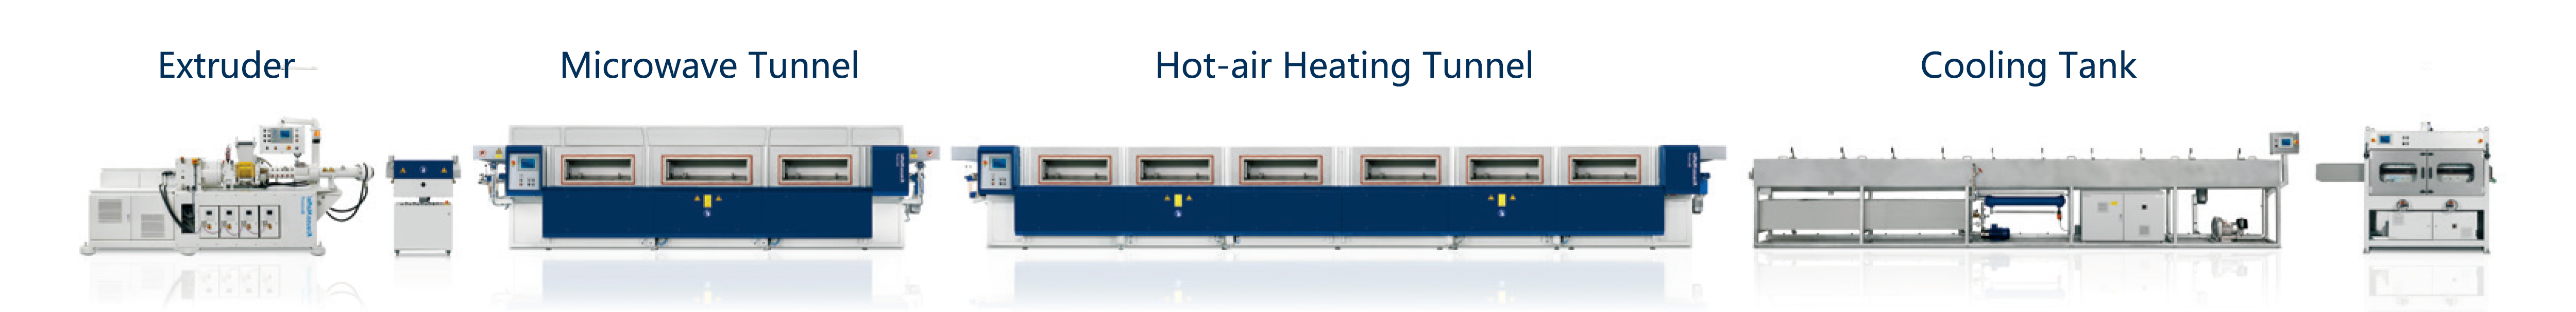
Линии за екструдиране на каучук:
Процес на екструдиране на каучук:
Процесът на екструдиране на полимер включва вземане на суровини и създаване на продукт, който може да бъде оформен в уникален профил с различни дължини, форми и цветове. Профилите са много адаптивни и могат да бъдат направени от почти всякакъв вид гума. Има два процеса за екструдиране на каучук; непрекъснато-линейно лечение и оф{3}}офлайн лечение.
Непрекъснато екструдиране-на линия:
В този процес нагрятата гума се прокарва през матрица в равномерен поток и се движи през „тунел за втвърдяване“, който повишава продукта до подходящата температура на вулканизиране и поддържа тази температура до завършване на процеса на втвърдяване. Има множество методи, които могат да се използват за образуване на „тунел за втвърдяване“, включително; високоскоростен горещ въздух, микровълнови фурни, гореща течна среда за втвърдяване (LCM) или флуидизиран слой от стъклени перли Ballotini. Дължината на тунела се взема предвид заедно със скоростта, за да се изчисли температурата по време на процеса на вулканизиране. Когато втвърдената гума излезе от тунела, тя се премества в охлаждащ канал, където гумата се охлажда и остатъците се отстраняват. Скоростта, с която продуктът се движи през охлаждащия канал, се улеснява от изтеглящ механизъм в края на линията, за да се поддържа цялостна стабилност.
Някои от предимствата на непрекъснатото втвърдяване са; способността да се произвеждат непрекъснати дължини, повишена скорост на производство, минимален труд и ефективно използване на енергия и пространство. Този процес също така позволява комбинирането на множество материали.
Този процес има някои ограничения. Обикновено цената на суровините е по-висока и може да има ограничения за размера и формата.
Екструдиране-извън линия:
При този метод процесът на втвърдяване се подпомага от автоклави. Топлият каучук се прокарва през матрицата и след това се излага на пара под високо-налягане, за да се постигне подходящата температура на вулканизиране. Температурата се поддържа до завършване на химичната реакция. Преди да започне процесът на втвърдяване, невтвърденият продукт с форма на тръба се закрепва върху дорник, за да се принуди гумата да поддържа определена форма по време на процеса на втвърдяване.